Позвоните в службу поддержки
+86-15804066660Связаться с нами


2026-10-15
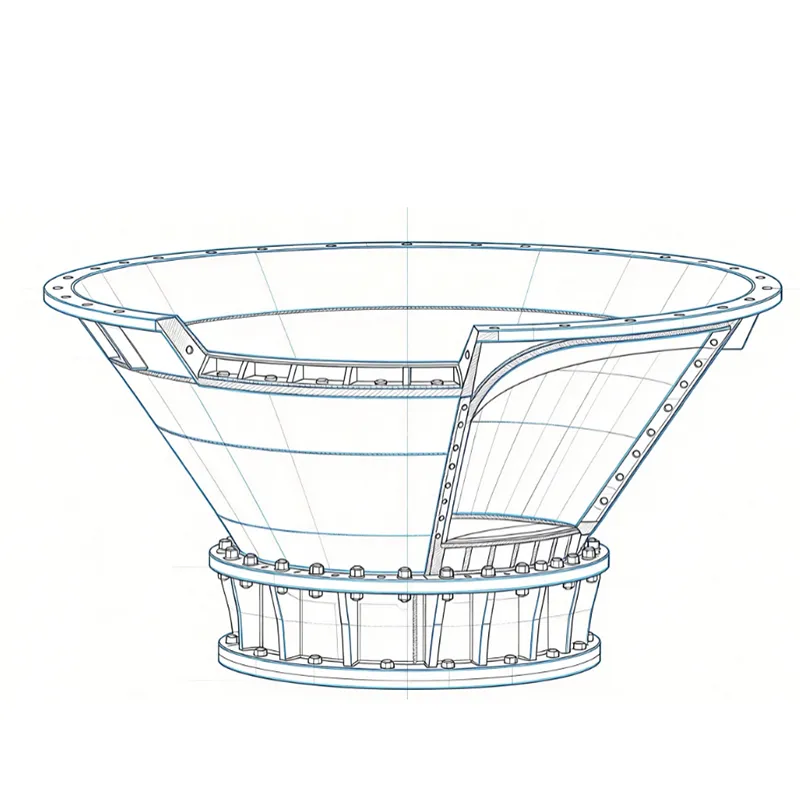
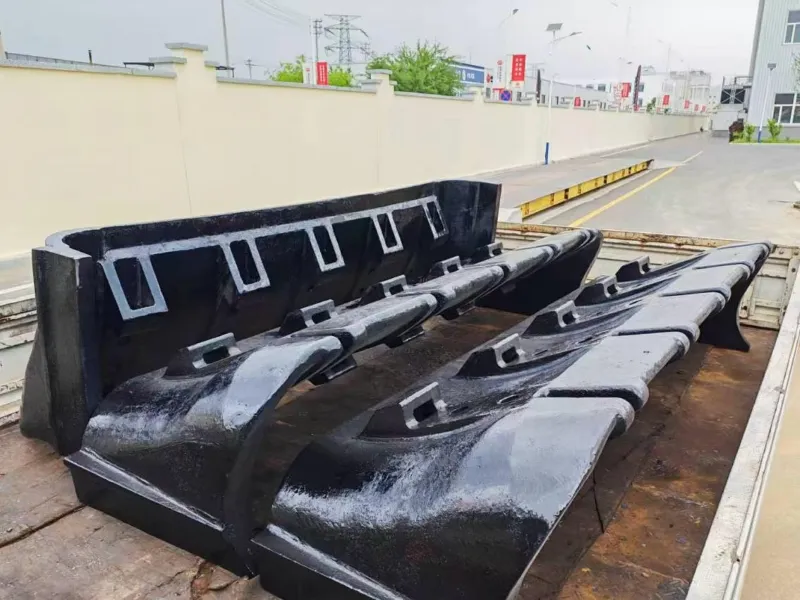
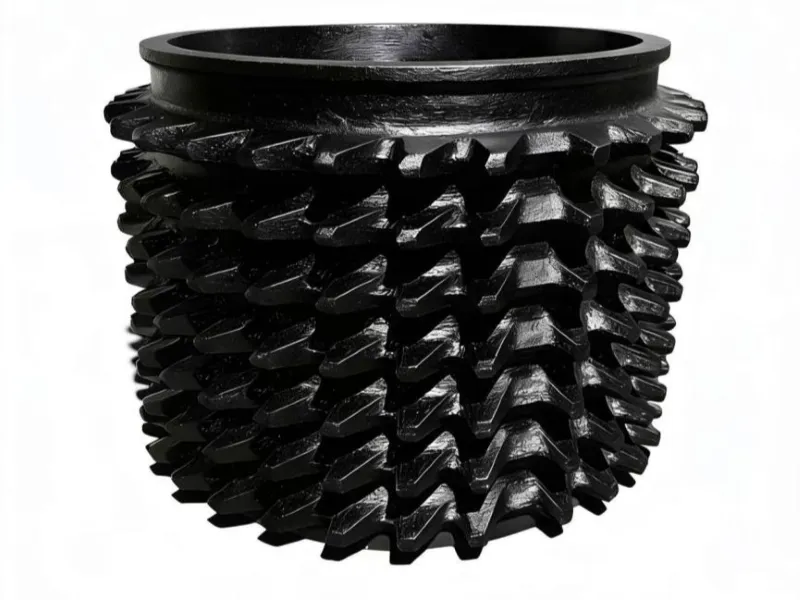
Крупногабаритная бронь неподвижная конической формы обычно имеет большие размеры, сложную криволинейную поверхность и неравномерную толщину стенок отдельных участков. В процессе литья, если охлаждение и усадка различных зон происходят неравномерно, отливка может получить деформацию конической поверхности, смещение монтажных отверстий или превышение допустимых размеров отдельных участков. Даже при соответствии химического состава материала требованиям отклонение размеров может привести к сложностям при монтаже, неправильным зазорам соединения и даже вызвать неравномерное распределение нагрузки.
Для контроля литейной деформации крупногабаритной брони неподвижной конической формы нельзя полагаться только на проверку готового изделия. Необходимо учитывать все этапы производства, включая проектирование формы, заливку и затвердевание металла, термическую обработку и окончательный контроль размеров.
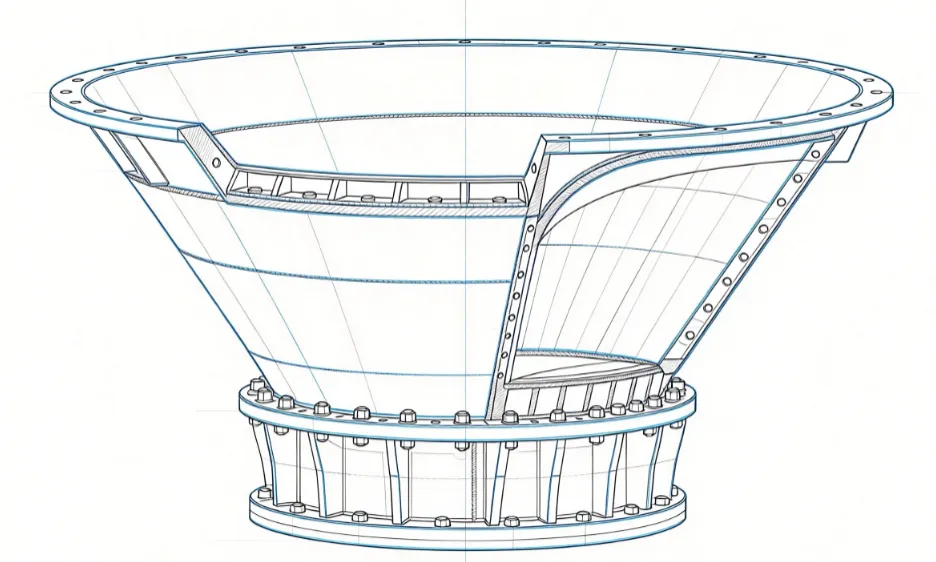
После охлаждения и затвердевания отливка подвергается усадке, при этом различные материалы и конструкции имеют разные показатели усадки. Если размеры формы не учитывают необходимую компенсацию усадки, готовое изделие может иметь уменьшенные общие размеры или отклонения отдельных контуров.
При проектировании формы для крупногабаритной брони неподвижной конической формы необходимо уделять особое внимание профилю конической поверхности, монтажным сопряжениям, расположению болтовых отверстий и припускам на обработку ключевых размеров.
Нельзя использовать одинаковый способ компенсации для всех участков. Необходимо корректировать параметры с учетом характеристик материала, распределения толщины стенок и предыдущих производственных данных. Если конструкция изделия сложная, следует заранее оценить различия в процессе затвердевания на участках с разной толщиной, чтобы избежать изменения размеров из-за неравномерной усадки.
Различные участки крупногабаритной брони неподвижной имеют разные условия отвода тепла. Толстостенные зоны охлаждаются относительно медленно, а тонкостенные участки — быстрее. Если последовательность затвердевания организована неправильно, могут возникнуть усадочные раковины, рыхлость структуры или значительные внутренние напряжения, что повышает риск последующей деформации.
Поэтому перед производством необходимо в соответствии с конструкцией отливки рационально разработать литниковую систему и схему подпитки, чтобы обеспечить полноценное заполнение формы расплавленным металлом и максимально снизить вероятность недостаточной подпитки отдельных зон.
Во время заливки также необходимо контролировать стабильность технологических параметров, чтобы избежать различий в качестве отливок из-за колебаний производственного процесса.
После завершения заливки нельзя произвольно ускорять охлаждение или слишком рано перемещать отливку. Необходимо определить подходящий способ охлаждения, выбивки и очистки с учетом материала и конструкции изделия, чтобы снизить риск деформации, вызванной неравномерной усадкой и внешним воздействием.
В процессе термической обработки крупногабаритной брони неподвижной конической формы внутренние напряжения могут изменяться, что также способно повлиять на размеры отливки. Если проверять размеры только перед термообработкой и не выполнять повторные измерения после неё, отклонения могут обнаружиться уже на этапе последующей обработки или монтажа на объекте.
Необходимо разрабатывать соответствующий режим термической обработки с учетом характеристик материала и требований к изделию, а также контролировать важные размеры после ключевых производственных этапов. Для участков, требующих механической обработки, дополнительно необходимо проверить наличие достаточного припуска, чтобы избежать слишком большого отклонения размеров, которое невозможно будет исправить на последующих этапах.
Высокомарганцовистая сталь и легированная сталь имеют разные характеристики материала, поэтому режимы термической обработки нельзя применять напрямую друг к другу. Они должны определяться отдельно в соответствии с конкретным материалом и требованиями к изделию.
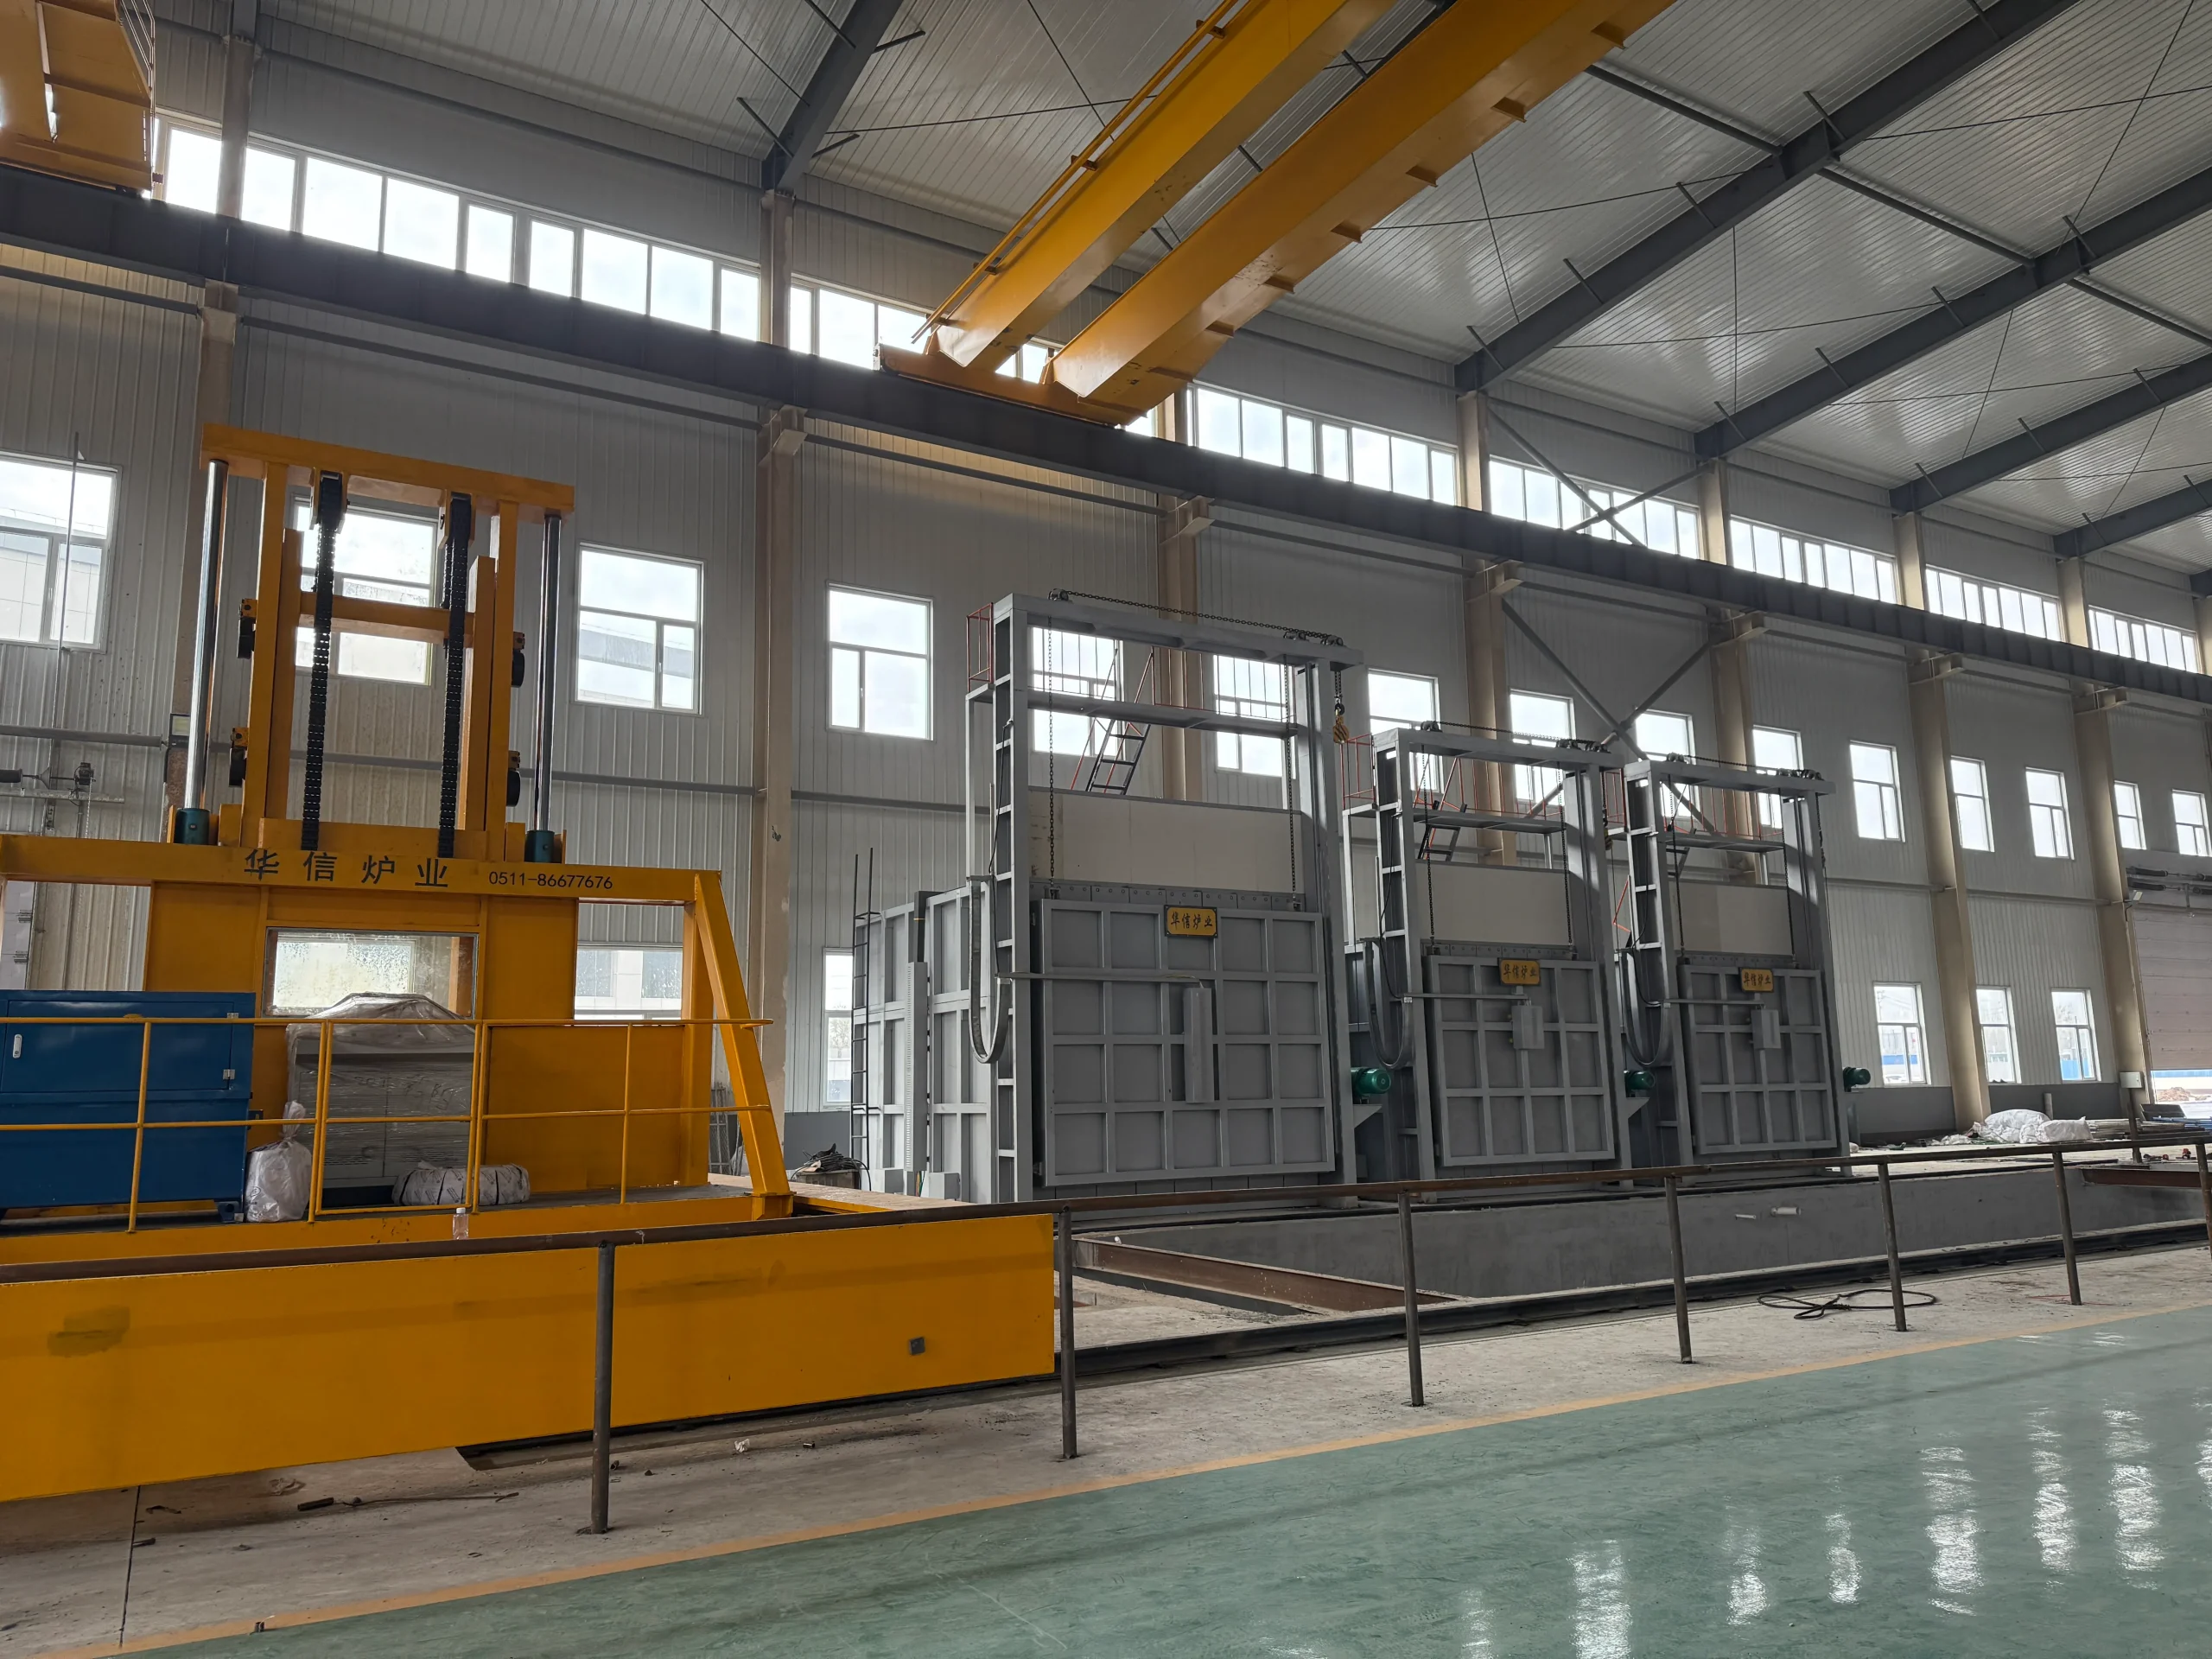
Компания Синьфэн производит износостойкие литые детали из высокомарганцовистой стали, легированной стали и других материалов. В зависимости от модели оборудования, чертежей продукции и фактических условий эксплуатации возможно изготовление по индивидуальным требованиям заказчика.
Для крупногабаритной брони неподвижной конической формы предварительное определение ключевых размеров, требований к допускам и стандартов приемки помогает реализовать контроль размеров на всех этапах — от проектирования формы и литья до термической обработки и окончательной проверки.
Точность размеров крупногабаритной брони неподвижной конической формы в конечном итоге зависит от контроля всего производственного процесса. Благодаря рациональной компенсации усадки формы, стабильной технологии заливки и охлаждения, повторным измерениям после термообработки и контролю ключевых размеров можно снизить влияние литейной деформации и превышения допусков на монтаж и эксплуатацию.
Свяжитесь с нами, а также приглашаем посетить завод Синьфэн, чтобы подробнее ознакомиться с процессом производства и методами контроля качества крупногабаритных износостойких литых деталей.