Позвоните в службу поддержки
+86-15804066660Связаться с нами


2026-09-11
Среднеходная угольная мельница является важным оборудованием системы пылеприготовления на тепловой электростанции. Бандажи валков, футеровка размольного стола и размольные кольца длительное время контактируют с углём и твёрдыми примесями, содержащимися в угле, поэтому постоянно подвергаются сжатию, ударным нагрузкам и абразивному износу. Если износостойкие детали изнашиваются слишком быстро, это не только увеличивает частоту технического обслуживания, но и может повлиять на производительность мельницы и стабильность работы энергоблока. Поэтому при закупке Запчастей для среднеходной мельницы на тепловой электростанции не следует выбирать детали по принципу «чем выше твёрдость, тем выше износостойкость». Необходимо комплексно учитывать свойства угля, характер износа, модель оборудования и фактический эксплуатационный цикл.
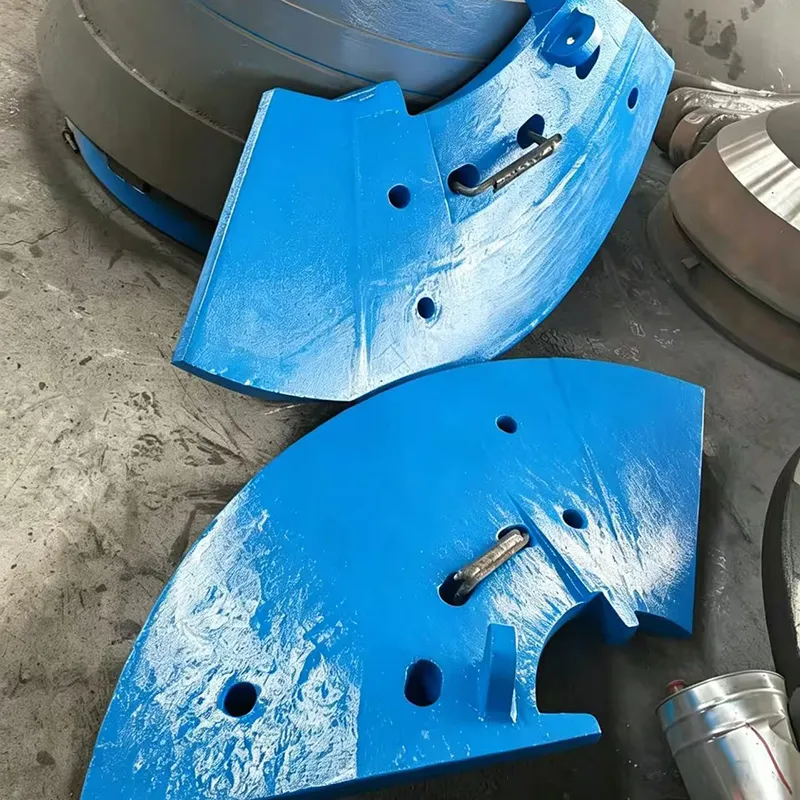
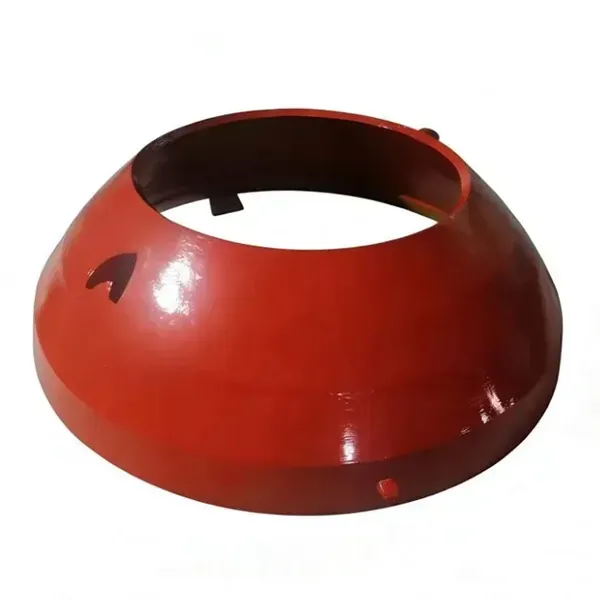
В настоящее время к основным износостойким деталям среднеходных угольных мельниц, применяемых на угольных электростанциях, относятся износостойкие бандажи валков, футеровка мельницы из высокомарганцовистой стали, размольные кольца и полые мелющие шары. Соответствующие технические требования можно учитывать в соответствии с DL/T 681.2—2020. Данный стандарт устанавливает требования к техническим характеристикам износостойких деталей среднеходных мельниц, методам испытаний, правилам контроля, а также упаковке и транспортировке.
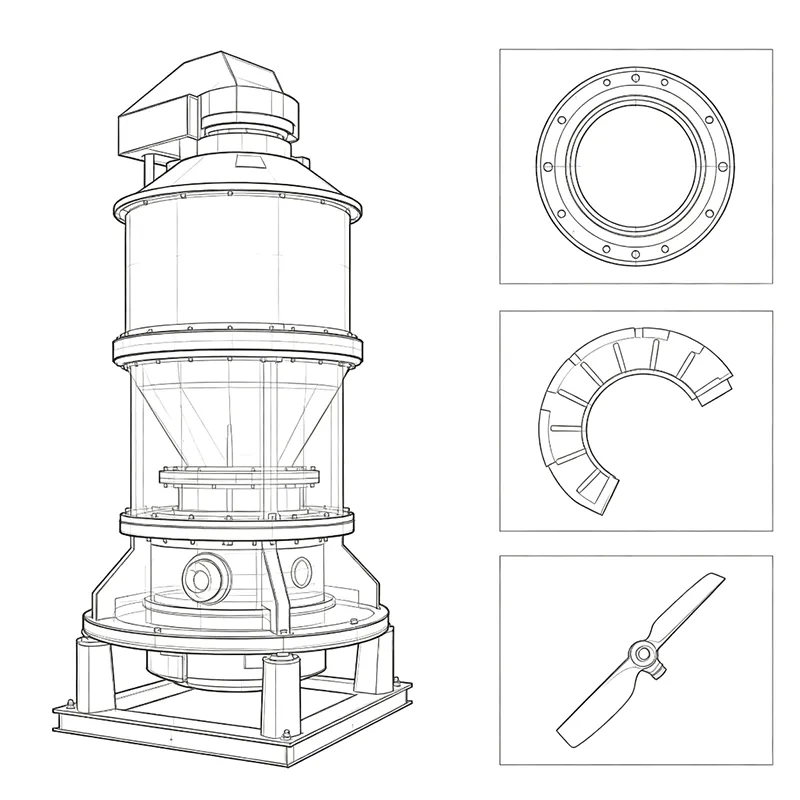
Перед выбором износостойких деталей необходимо определить, в каких именно условиях работает мельница. Разные виды угля отличаются по зольности, твёрдости и способности к измельчению, а твёрдые частицы, такие как кварц, содержащиеся в угле, дополнительно усиливают абразивный износ. Для угля с высокой зольностью и большим количеством твёрдых примесей износостойкие бандажи валков и размольный стол подвергаются более выраженному абразивному воздействию. Также необходимо учитывать давление при работе мельницы, производительность подачи угля, частоту вращения размольного стола и толщину слоя угля. Согласно соответствующим исследованиям, валки и размольный стол среднеходной мельницы в основном подвергаются эрозионному воздействию, сжатию и ударным нагрузкам со стороны материалов высокой твёрдости. Поэтому выбор износостойкого материала должен основываться на конкретном механизме износа, а не на сравнении свойств материалов вне реальных условий эксплуатации.
При закупке рекомендуется предоставить производителю износостойких деталей модель мельницы, материал ранее использовавшихся деталей, характеристики угля, продолжительность эксплуатации и исторические данные об износе. Чем полнее исходная информация, тем более точно можно подобрать материал и конструкцию под конкретные условия работы.
К наиболее важным износостойким деталям среднеходной угольной мельницы обычно относятся износостойкие бандажи валков и футеровка мельницы. Во время работы они постоянно подвергаются размалывающему сжатию, а также изнашиваются под воздействием твёрдых частиц, содержащихся в угле. Поэтому материал должен одновременно обладать высокой износостойкостью и достаточной ударной вязкостью.
В настоящее время на практике применяется несколько видов износостойких материалов, включая износостойкую легированную сталь, высокохромистый чугун и композиционные износостойкие материалы. Каждый из них подходит для определённых условий эксплуатации. DL/T 681.2—2020 также допускает различные способы изготовления, включая литьё, комбинированное литьё с закладными элементами, инфильтрационное литьё, термическую обработку, поверхностное упрочнение, наплавку и композиционное производство. Ключевым требованием является соответствие готовой продукции установленным эксплуатационным характеристикам.
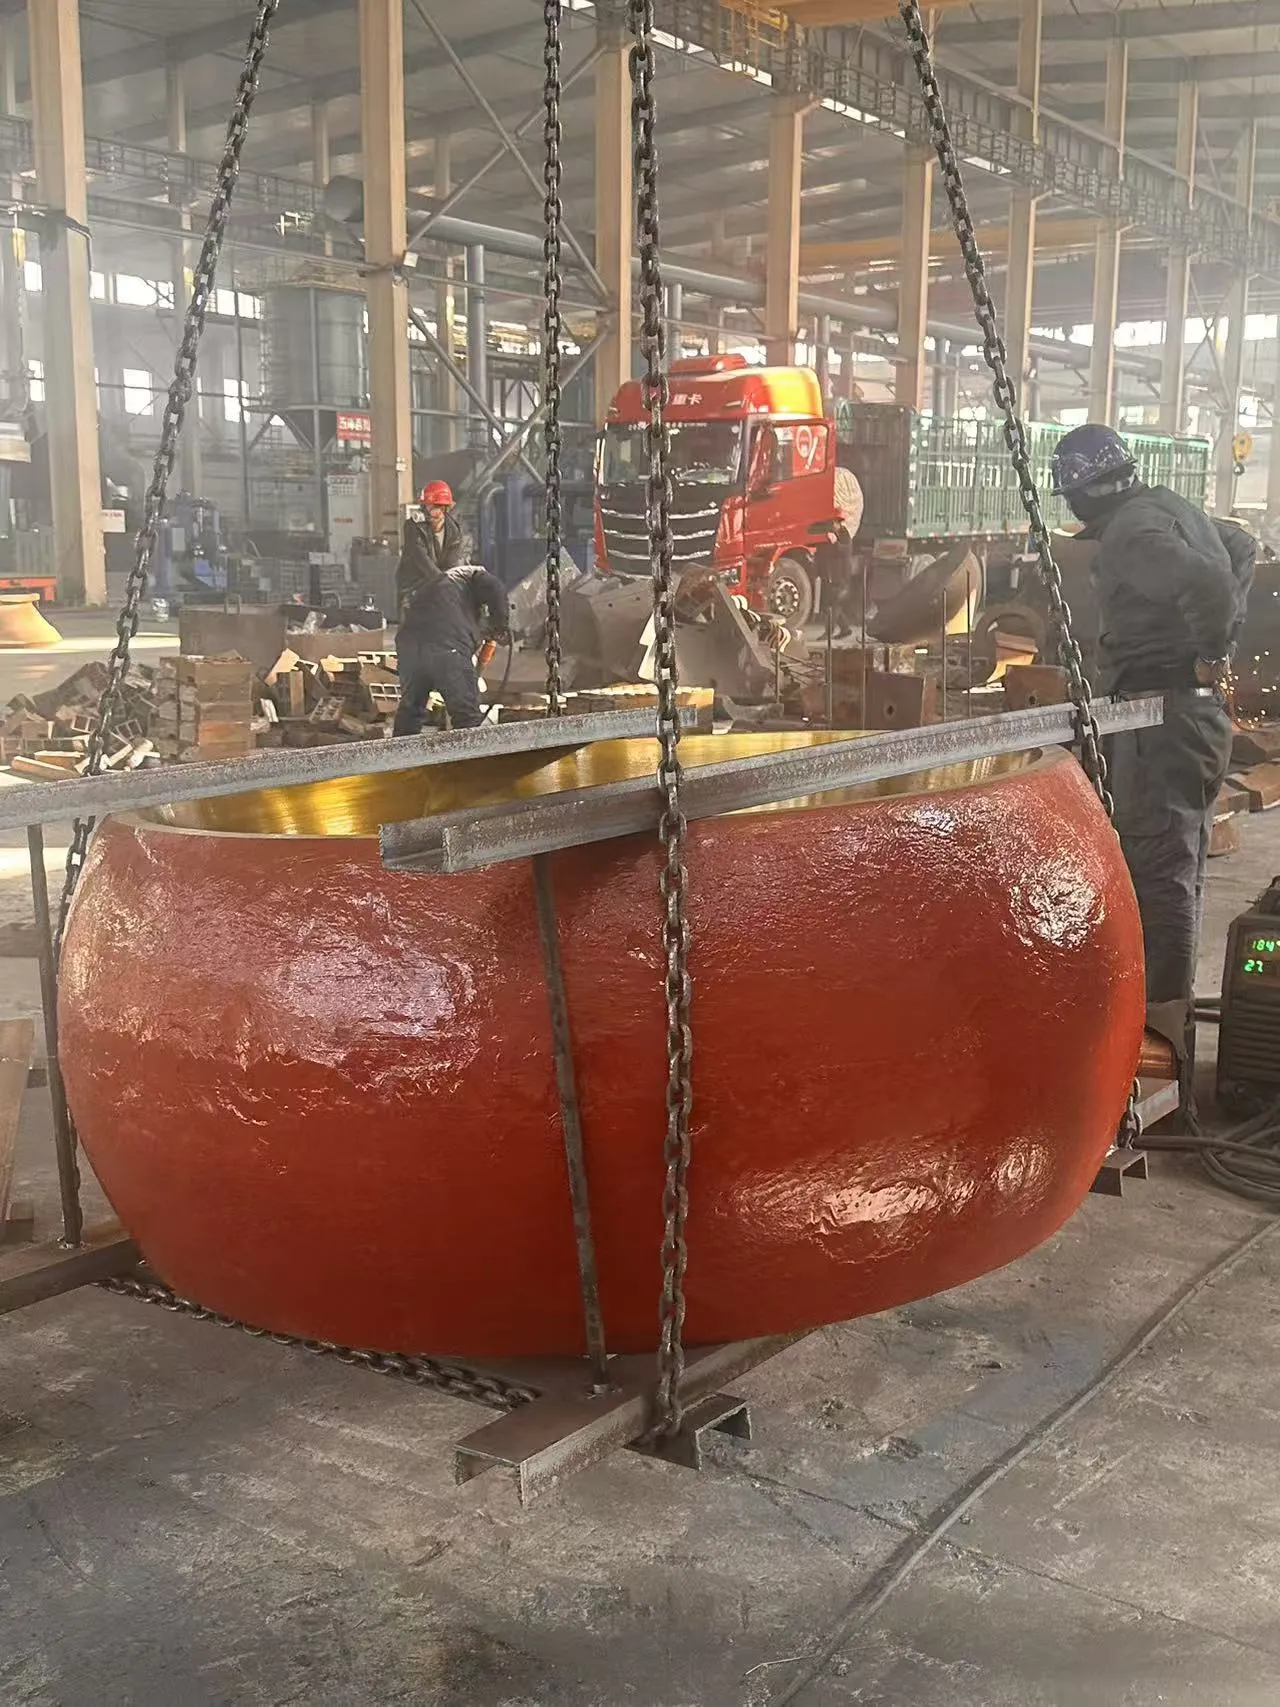
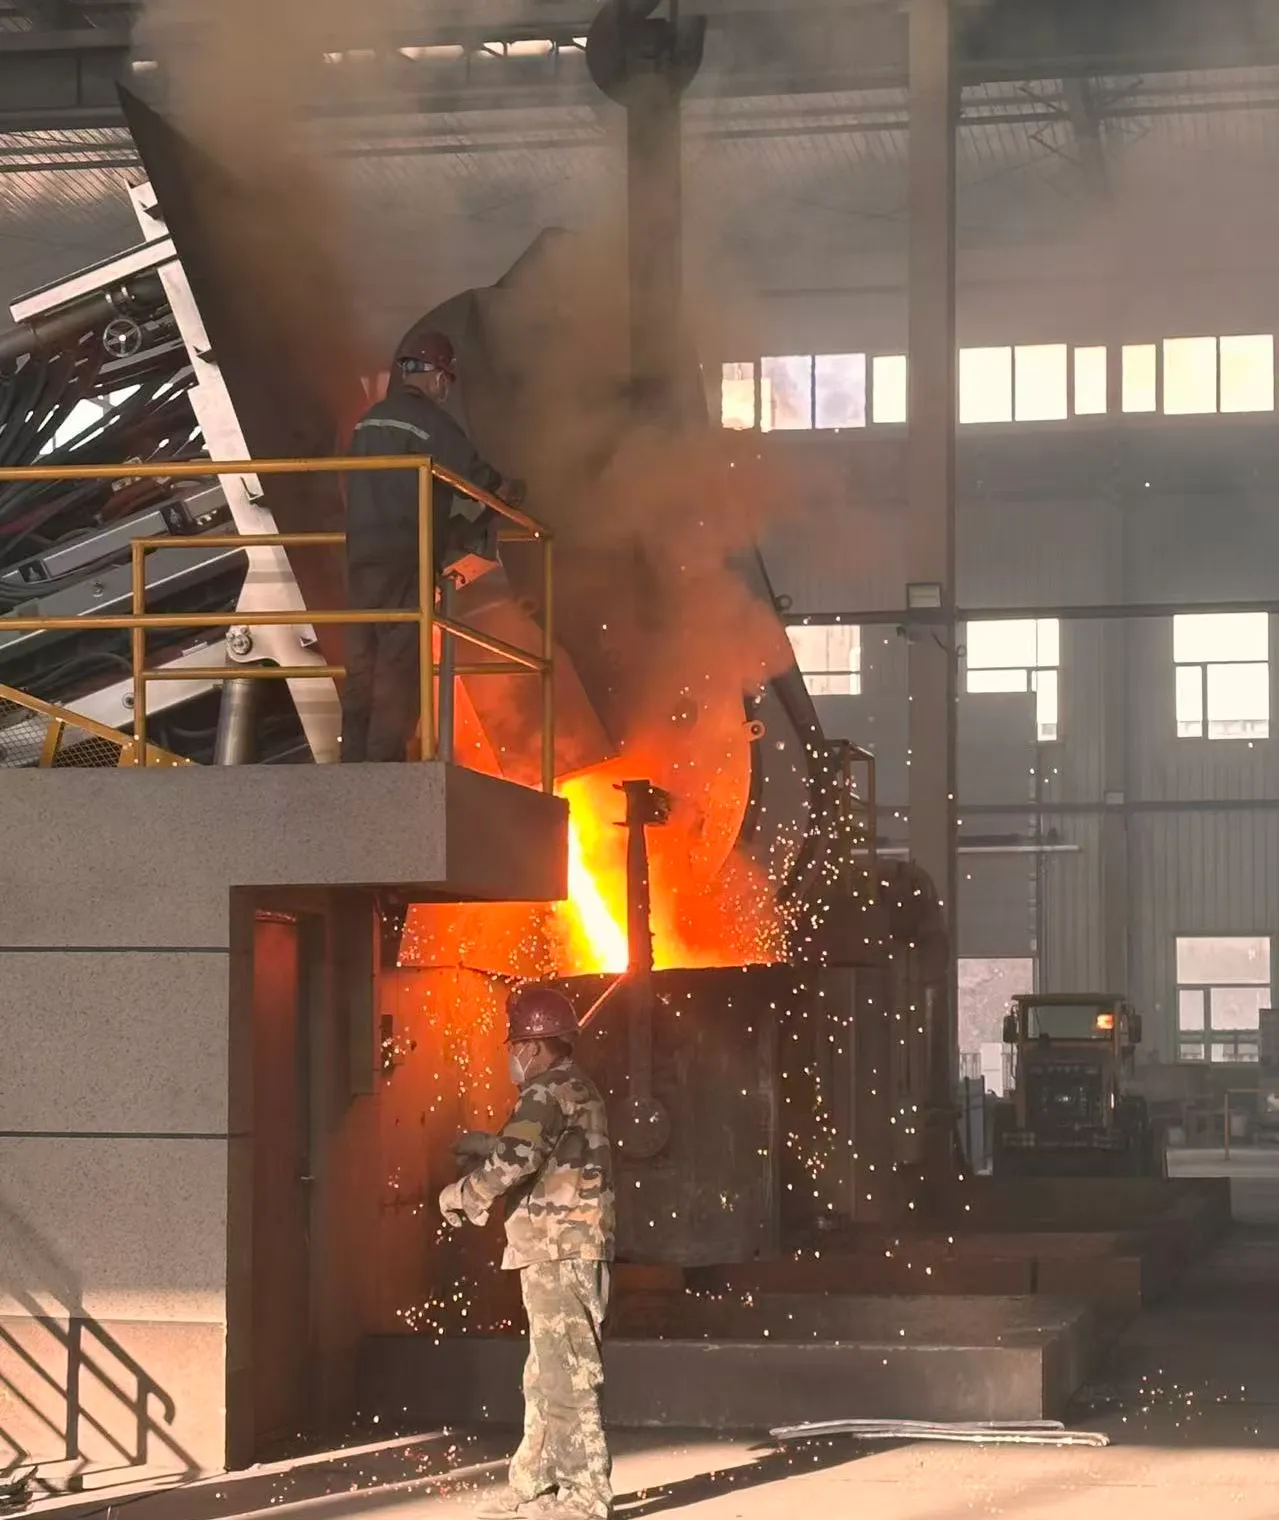
Даже при использовании одного и того же износостойкого материала эксплуатационные характеристики готового изделия могут существенно различаться в зависимости от производственного процесса. Для крупногабаритных отливок, таких как износостойкие бандажи валков и футеровка мельницы, качество продукции зависит от плавки, изготовления формы, заливки металла и термической обработки.
При производстве износостойких деталей из высокомарганцовистой и легированной стали компания Синьфэн использует среднечастотную индукционную печь IGBT для плавки и автоматизированную цифровую систему управления для сбора данных процесса плавки. Также установлены два спектрометра, работающих параллельно, которые используются для контроля химического состава расплавленной стали и стабильности каждой производственной партии на этапе подготовки материала.
При термической обработке деталей из высокохромистого чугуна компания Синьфэн применяет нормализацию с воздушным охлаждением. Сначала отливку нагревают до соответствующей температуры и выдерживают в течение необходимого времени, чтобы обеспечить достаточную перестройку внутренней структуры, после чего извлекают из печи и охлаждают на воздухе. По сравнению с быстрым охлаждением воздушное охлаждение проходит более плавно и может способствовать улучшению внутренней структуры отливки и контролю твёрдости матрицы, обеспечивая более стабильные эксплуатационные характеристики изделия. В процессе производства Синьфэн корректирует параметры нагрева, выдержки и охлаждения с учётом материала, размеров и конструкции деталей из высокохромистого чугуна, избегая применения абсолютно одинаковых параметров термической обработки для изделий разных размеров. Контроль процесса термической обработки позволяет получить структуру и свойства высокохромистых чугунных деталей, соответствующие фактическим условиям эксплуатации, что способствует стабильной работе износостойких деталей.
На тепловых электростанциях используется большое количество моделей среднеходных угольных мельниц. Размеры, конструкция и способ монтажа валков, футеровки размольного стола и размольных колец могут отличаться в зависимости от оборудования. Поэтому при закупке износостойких деталей недостаточно ориентироваться только на название продукции. Необходимо также подтвердить модель оборудования, размеры по чертежам, монтажные соединения и фактические зоны износа.
Производственная база компании Синьфэн занимает общую площадь 30 947 м² и включает литейный цех площадью 14 000 м², цех механической обработки площадью 3 000 м² и научно-исследовательский центр площадью 3 000 м². Проектная годовая производственная мощность составляет 15 000 тонн готовой продукции. С учётом различных требований тепловых электростанций и производителей оборудования Синьфэн может изготавливать износостойкие литые детали из высокомарганцовистой и легированной стали по чертежам заказчика. Масса отдельных изделий может составлять от нескольких десятков килограммов до нескольких тонн. Также предоставляются услуги по литью, термической обработке и механической обработке. Для крупногабаритных износостойких деталей мельниц такая комплексная производственная возможность — от литья до термической обработки и последующей механической обработки — позволяет сократить количество проблем с согласованием размеров и качества, которые могут возникать при работе с несколькими поставщиками.