Позвоните в службу поддержки
+86-15804066660Связаться с нами


2026-10-04
содержание
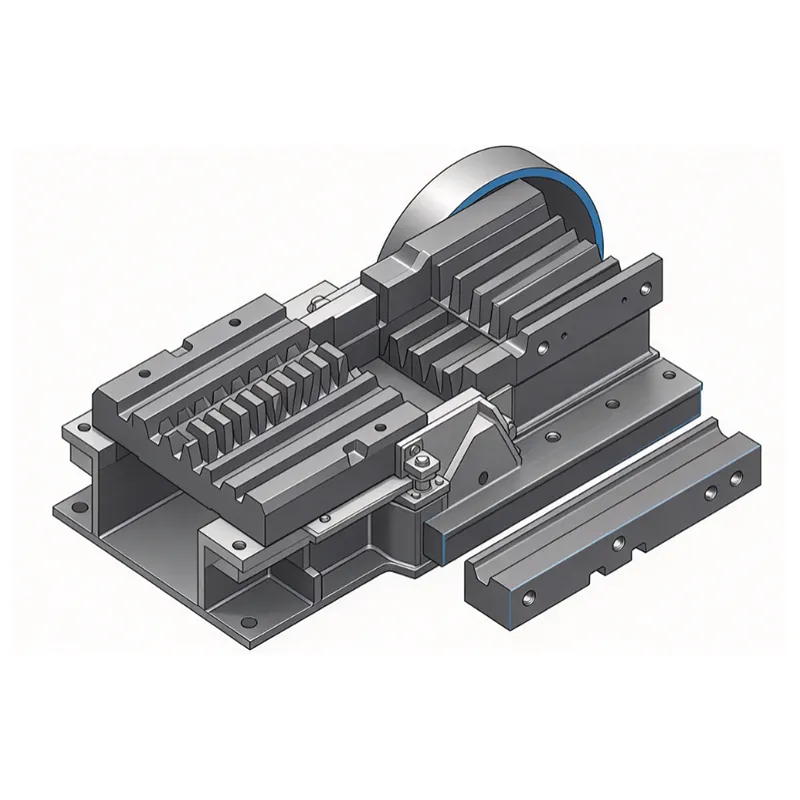
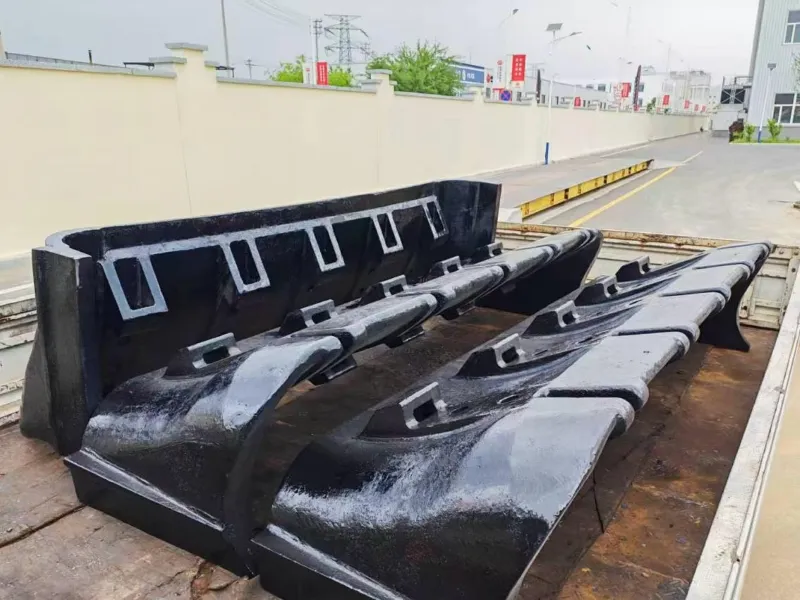
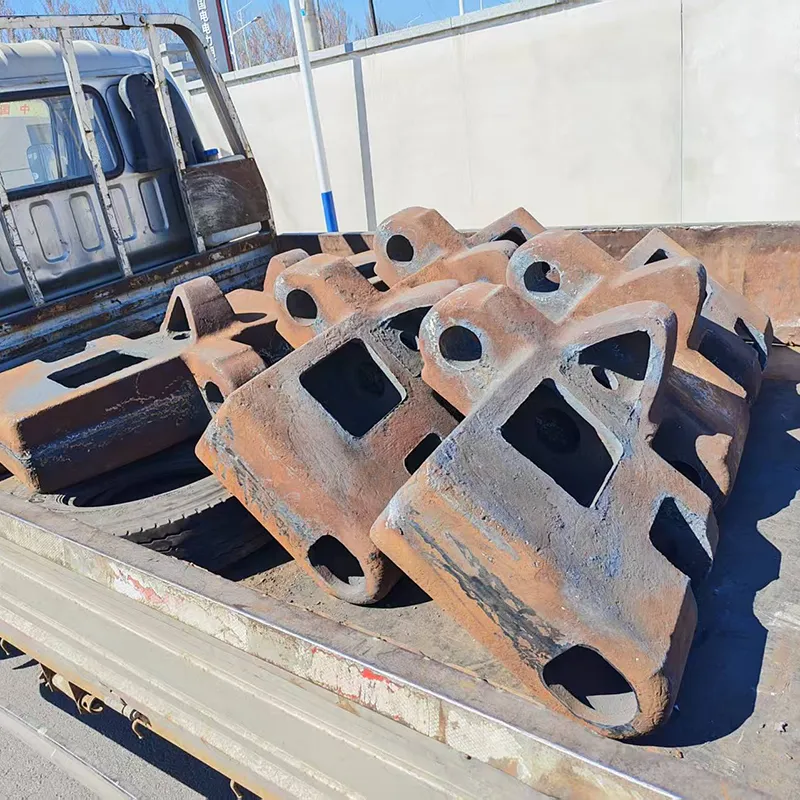
Запчасти для гусеничных экскаваторов — не просто детали. Это точка сопротивления абразиву, удару и усталости металла. Мы видели, как стандартные башмаки изнашивались за 400 моточасов на карьере под Кемерово. А через три месяца после внедрения отливок из высокомарганцовистой стали с регулируемой структурой — тот же узел проработал 1 820 часов. Разница не в марке, а в технологии литья, контроле состава и скорости закалки.
В реальных условиях эксплуатации — не в каталогах — износ башмаков, опорных катков и направляющих колёс идёт неравномерно. Одна сторона трака стирается на 25 % быстрее другой. Причина? Нестабильная твёрдость по сечению отливки. Мы анализировали 12 партий «бюджетных» запчастей: у 9 из них разброс твёрдости превышал 80 HB — при допустимом значении не более 30 HB. Такие детали трескаются при динамических нагрузках, вызывают вибрацию ходовой части и ускоряют износ осей.
Надёжные запчасти для гусеничных экскаваторов требуют трёх условий: строгого соблюдения химического состава (особенно Mn и C), однородной структуры после термообработки и минимального внутреннего напряжения. Только полный цикл производства — от литья по чертежу заказчика до финишной обработки — гарантирует это. Ни один поставщик «с кладбища» не может обеспечить повторяемость характеристик, если не контролирует плавку, формовку и закалку в одном технологическом потоке.
На заводе ООО «Чаоян Синьфэн Прецизионное Машиностроение Технолоджи Девелопмент» в Чанчуне каждая партия отливок проходит шесть обязательных проверок:
Если одна проверка не пройдена — вся партия бракуется. Никаких «условных допусков». Это дороже, чем переплавка, но дешевле, чем замена ходовой группы на месте эксплуатации.
Стандартные башмаки часто не подходят под модернизированные гидравлические системы или изменённую массу ковша. Мы получаем запросы от российских компаний: «Нужны башмаки с увеличенной высотой грунтозацепа и усиленной боковой стенкой — под новый режим работы в мерзлоте». Такие решения невозможны без обратной связи от инженеров эксплуатационных служб и доступа к CAD-моделям оригинальных узлов.
Производственная площадка 30 947 м² позволяет делать отливки от 5 кг до 8,2 тонны в одной форме. Ключевой фактор — не размер, а скорость перехода от чертежа к первой партии. Благодаря ERP-системе и QR-кодированию каждого заказа срок изготовления составляет 14–18 дней вместо 6–8 недель у большинства конкурентов. И это при сохранении всех требований к термообработке: время от выхода из печи до погружения в воду — не более 30 секунд, температура охладителя — строго ≤25 °C.
Средний срок службы башмака из стали 110Г13Л — 650–900 моточасов. У аналогов с повышенным содержанием хрома и никеля — до 1 400 часов. Но реальный ресурс зависит не от марки стали, а от того, насколько точно воспроизведена технология термообработки. Именно поэтому запчасти, произведённые на заводе с линией RX-серии и автоматической системой управления Fuji Electric, показывают +32 % ресурса даже при идентичном химическом составе.
Выбор запчастей для гусеничных экскаваторов — это решение о снижении простоев, безопасности оператора и долгосрочной предсказуемости затрат. Не покупайте деталь. Покупайте гарантированный ресурс. Подробные технические спецификации, сертификаты испытаний и примеры расчётов окупаемости доступны на сайте компании — xinfengcasting.com.