Позвоните в службу поддержки
+86-15804066660Связаться с нами


2026-10-29
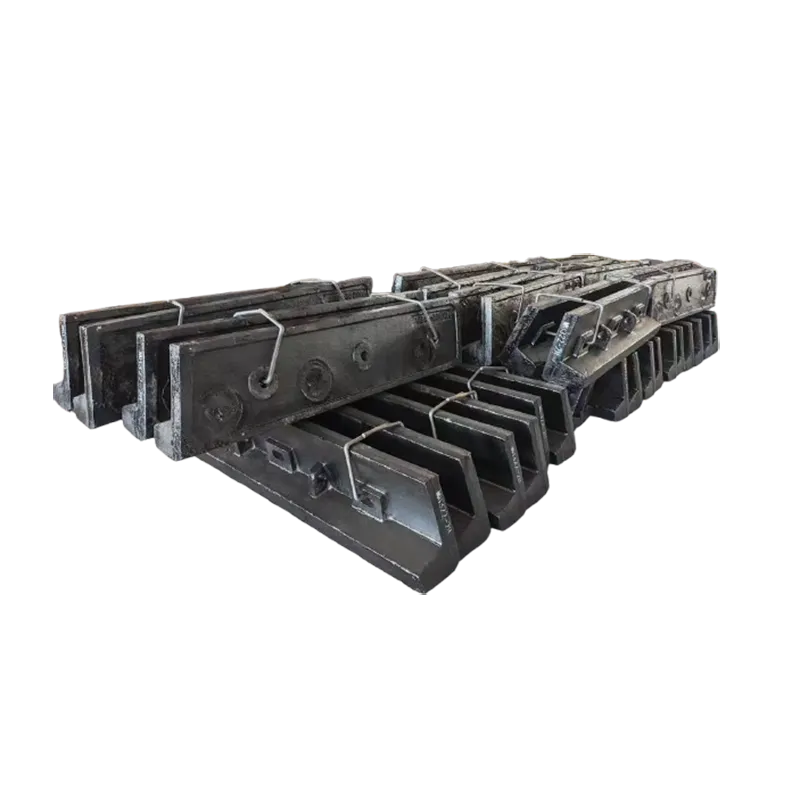
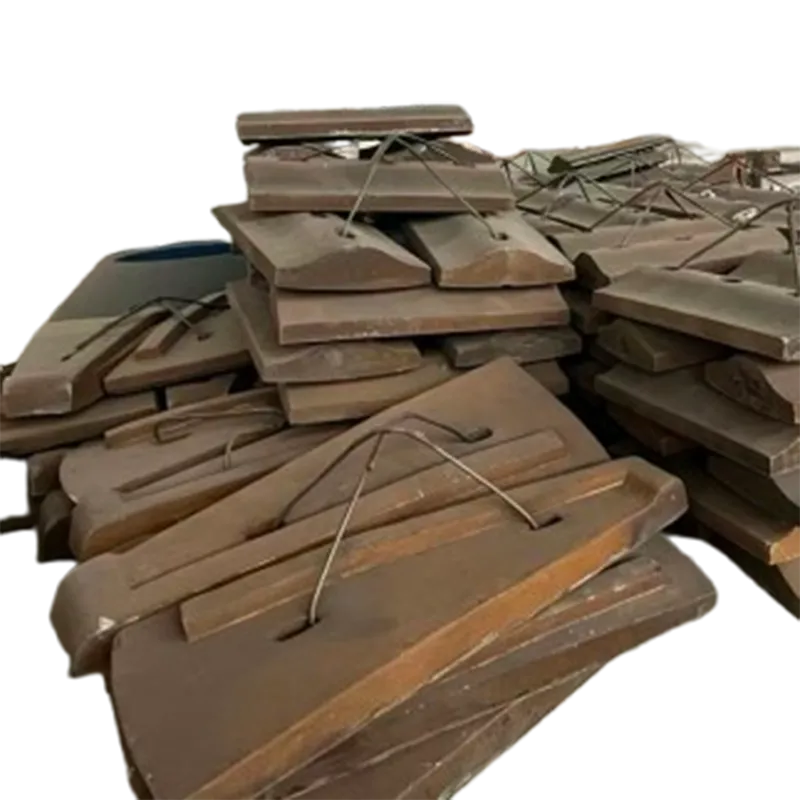
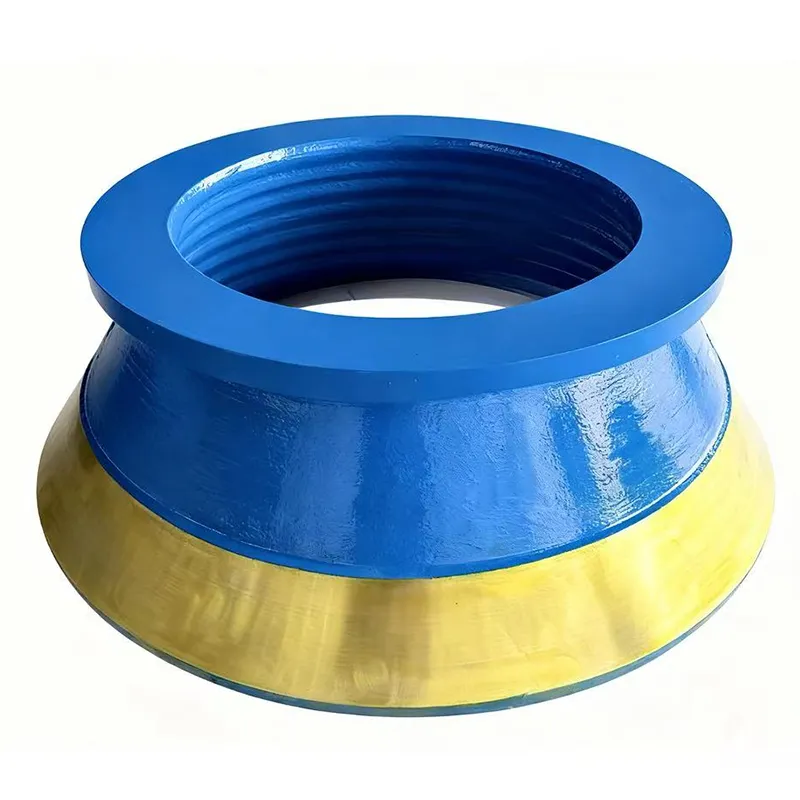
Броня конуса неподвижная — это важная изнашиваемая деталь конусной дробилки, которая в процессе работы подвергается постоянному сжатию, ударным нагрузкам и трению со стороны перерабатываемого материала. Качество литья влияет не только на износостойкость брони конуса неподвижной, но и на точность её размеров, совместимость при монтаже и фактический срок службы.
Броня конуса неподвижная обычно имеет изогнутую поверхность и различную толщину в отдельных участках. Если в процессе литья расплавленный металл не полностью заполняет форму, охлаждение отдельных зон происходит неравномерно или последующая термообработка контролируется недостаточно тщательно, могут возникнуть усадочные раковины, газовые поры, трещины и неоднородность структуры. Эти проблемы требуют постоянного внимания.
Усадочные раковины и усадочная пористость в основном связаны с объёмной усадкой металла при затвердевании, условиями подпитки расплавом и последовательностью затвердевания отдельных участков. Толщина разных частей брони конуса неподвижной может различаться. Если в определённую зону не поступает достаточное количество расплавленного металла, в массивных участках или тепловых узлах могут образоваться усадочные раковины и пористость. Такие дефекты не всегда можно обнаружить при визуальном осмотре. Если они находятся в зонах, испытывающих высокие нагрузки или интенсивный износ, это может снизить локальную прочность конструкции и увеличить риск отказа при дальнейшей эксплуатации.
При производстве Xin Feng разрабатывает технологию литья с учётом конструкции брони конуса неподвижной, распределения толщины стенок и требований к материалу. Особое внимание уделяется последовательности затвердевания массивных участков и условиям подпитки расплавом. Соответствующие проверки качества помогают выявлять внутренние дефекты, способные повлиять на эксплуатационные характеристики изделия.
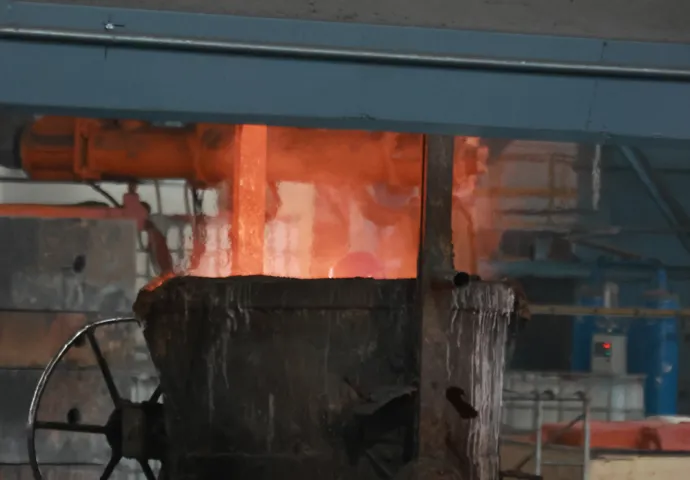
При литье недостаточное удаление газов из полости формы, неправильная обработка расплавленного металла или нарушения технологии заливки могут привести к образованию газовых пор, шлаковых включений и других посторонних включений. Такие дефекты нарушают сплошность металлической основы и в серьёзных случаях могут снизить локальную прочность и износостойкость брони конуса неподвижной. Поскольку эта деталь длительное время подвергается сжатию и трению со стороны перерабатываемого материала, отсутствие видимых поверхностных повреждений не гарантирует отсутствия внутренних дефектов. Поэтому контроль плавки и заливки необходимо сочетать с проверкой готовых изделий.
Xin Feng использует индукционные печи средней частоты с IGBT для плавки металла и контролирует обработку расплава и процесс заливки в соответствии с технологическими требованиями. В зависимости от требований к изделию также проводятся соответствующие проверки внешнего вида и внутреннего качества, позволяющие снизить влияние газовых пор, шлаковых включений и других дефектов на качество отливки.
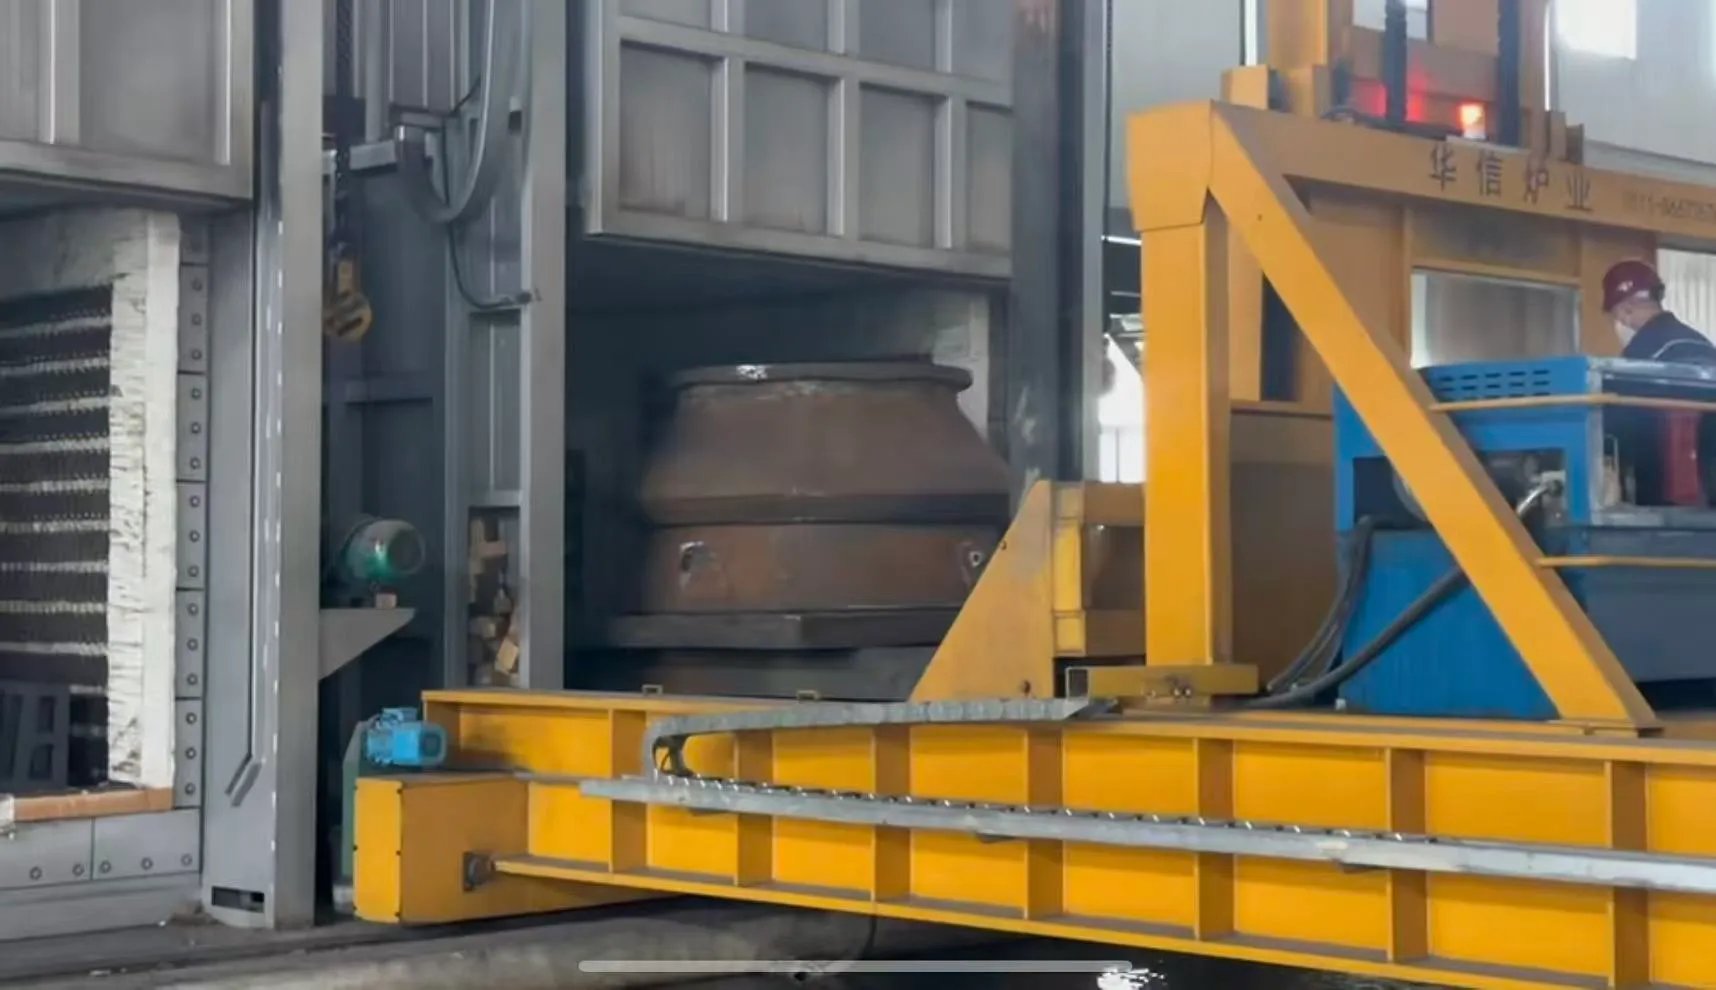
Химический состав материала брони конуса неподвижной непосредственно влияет на твёрдость, вязкость, износостойкость и результаты последующей термообработки. Для разных материалов предусмотрены разные приоритеты контроля состава. Например, для высокомарганцовистой стали необходимо контролировать соотношение марганца, углерода и других элементов, а для высокохромистого чугуна — содержание хрома, углерода и других ключевых элементов в соответствии с конкретной маркой материала. Если химический состав выходит за пределы заданного диапазона, даже при соответствии отливки требованиям по внешнему виду и размерам могут возникнуть недостаточная твёрдость, несоответствующая вязкость или нестабильная износостойкость.
Xin Feng располагает двумя спектрометрами, работающими параллельно, для анализа химического состава материалов. Содержание ключевых элементов проверяется на соответствие применимым стандартам на материалы или внутренним техническим требованиям. Результаты анализа используются при планировании последующих процессов литья и термообработки, помогая обеспечить требуемые свойства используемого материала.
Броня конуса неподвижная устанавливается в сопряжении с другими компонентами дробилки. Её криволинейный профиль, толщина, монтажные поверхности и расположение соединительных элементов должны соответствовать проектным требованиям конкретного оборудования. Усадка при литье, неравномерное охлаждение или недостаточный контроль последующей механической обработки могут привести к отклонениям размеров и локальным деформациям. Это затрудняет монтаж, вызывает чрезмерные или недостаточные зазоры и даже может отрицательно повлиять на работу оборудования. Особенно это касается нестандартных моделей и изделий, изготовленных по индивидуальному заказу: внешнего сходства недостаточно, чтобы считать детали взаимозаменяемыми. Необходимо сверять чертежи, ключевые размеры и конструкцию монтажных узлов.
Xin Feng изготавливает продукцию по чертежам и техническим требованиям заказчика, уделяя внимание ключевым размерам и конструктивным особенностям на всех этапах производства. Для участков, требующих дополнительной обработки, при необходимости предусматриваются механическая обработка и повторная проверка размеров. Это помогает обеспечить монтажную совместимость производимой нами брони конуса неподвижной с соответствующим оборудованием.
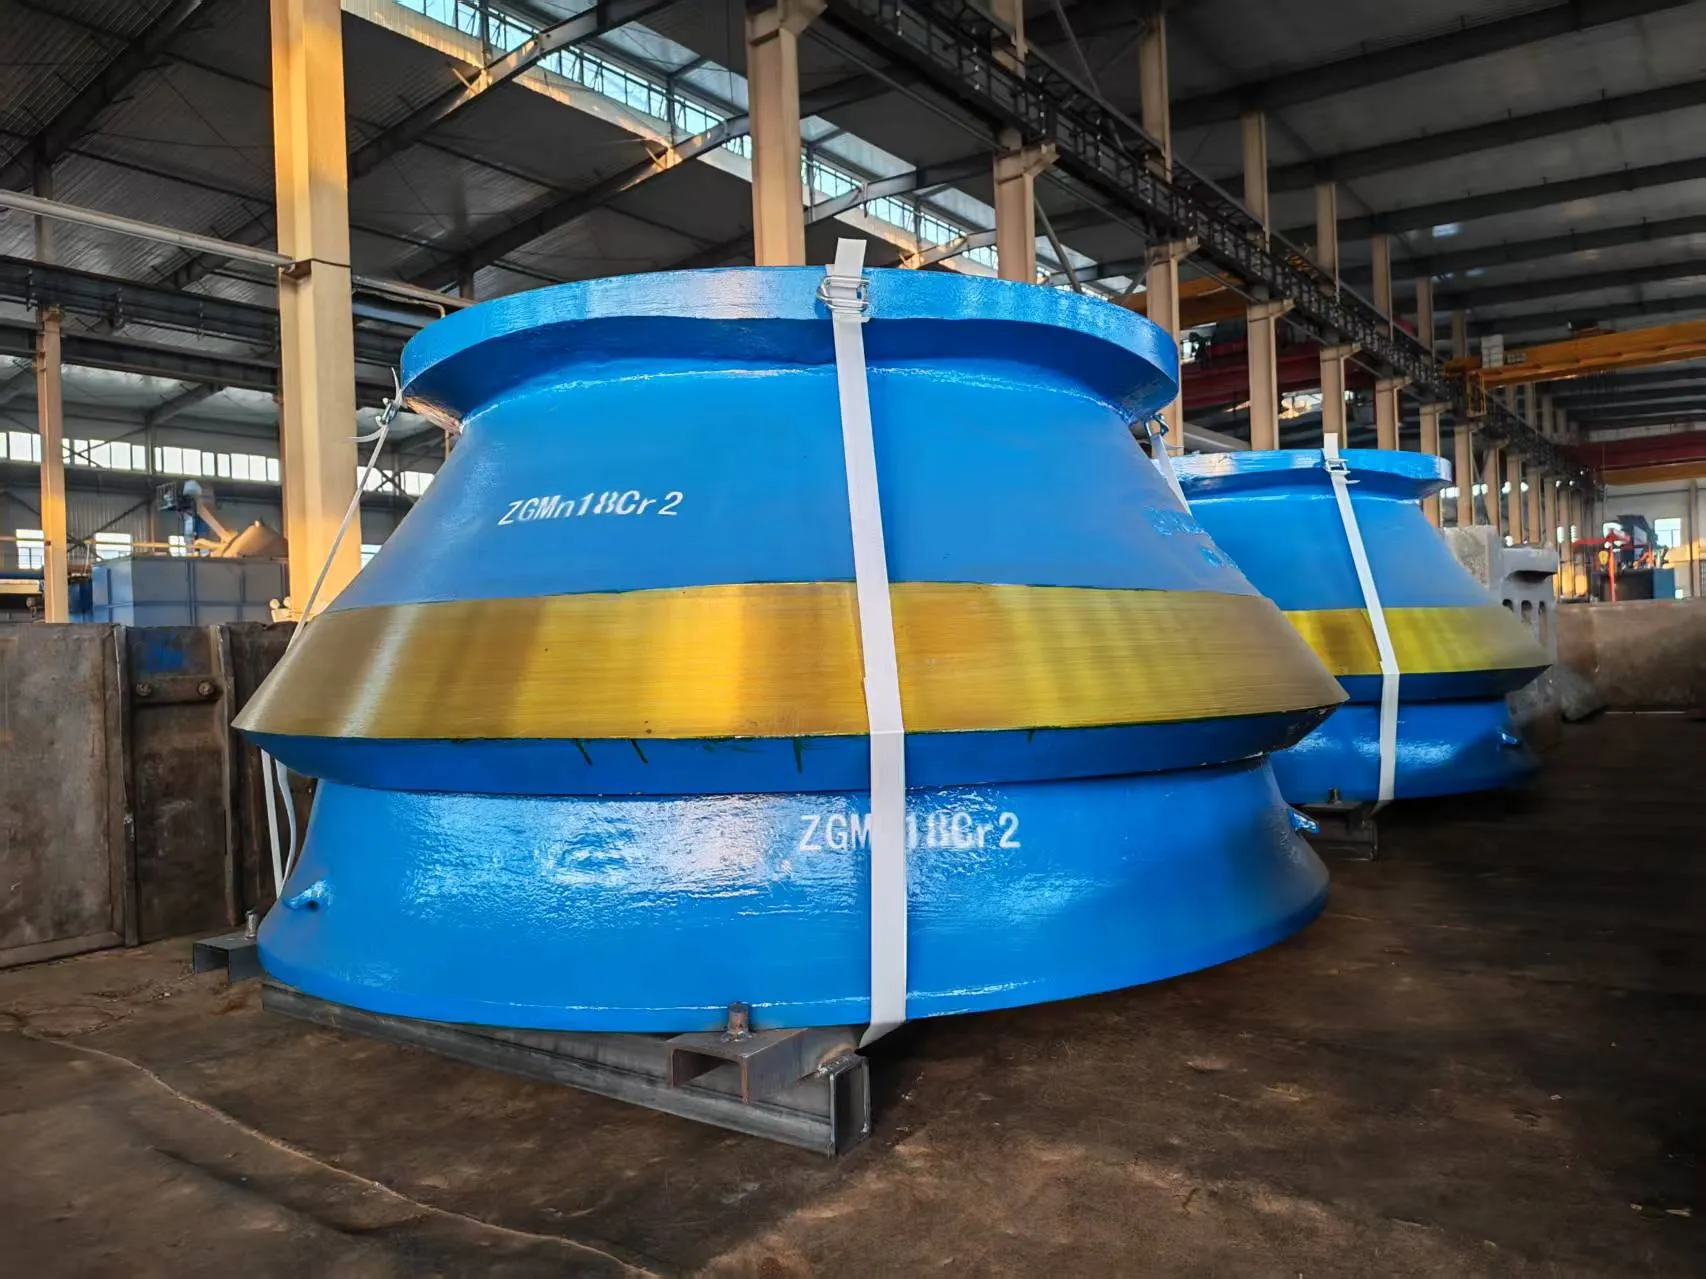
При затвердевании и охлаждении брони конуса неподвижной, если температура в разных участках меняется несогласованно, могут возникать значительные термические напряжения. Неправильное обращение при последующей очистке, транспортировке или механической обработке также может привести к повреждению поверхности. Для некоторых материалов особого внимания требуют трещины, поскольку они могут стать зонами ослабления при дальнейших нагрузках и износе. При осмотре важно выявлять не только крупные и хорошо заметные трещины, но и дефекты вблизи кромок, в местах изменения сечения и на других участках концентрации напряжений. При обнаружении отклонений необходимо оценить их влияние с учётом расположения и глубины дефекта, а также свойств материала. Нельзя без соответствующей оценки сразу передавать изделие на следующую технологическую операцию.
На этапах очистки отливок и последующей обработки Xin Feng контролирует состояние поверхности и проверяет ключевые зоны с учётом конструкции изделия и требований к материалу. При обнаружении трещин или других отклонений проводится дополнительная оценка характера дефекта и его влияния на эксплуатацию изделия, после чего определяется соответствующий способ устранения или дальнейшего обращения с деталью.
| Основные проверяемые параметры | Основные направления контроля | Как работает Xin Feng? |
| Усадочные раковины и усадочная пористость | Последовательность затвердевания, условия подпитки расплавом | Разработка технологии с учётом конструкции и толщины стенок, особое внимание массивным участкам |
| Газовые поры и шлаковые включения | Плавка, обработка расплавленного металла, заливка | Использование индукционных печей средней частоты с IGBT и проведение проверок качества в соответствии с требованиями к изделию |
| Отклонения химического состава | Содержание ключевых элементов | Анализ состава материала с помощью двух спектрометров |
| Неоднородность структуры и отклонения при термообработке | Соответствие материала условиям эксплуатации, режим термообработки | Разработка соответствующего технологического процесса с учётом свойств материала |
| Отклонения размеров и деформация | Чертежи, ключевые размеры, точность обработки | Изготовление по техническим требованиям и повторная проверка ключевых размеров |
| Поверхностные трещины и повреждения | Охлаждение, очистка, транспортировка и контроль поверхности | Проверка ключевых зон, оценка обнаруженных отклонений и принятие необходимых мер |
Xin Feng располагает возможностями для изготовления износостойких литых деталей по индивидуальным требованиям. Производственный процесс может быть организован с учётом предоставленных заказчиком чертежей, требований к материалу и условий эксплуатации оборудования. Если вы разрабатываете новую броню конуса неподвижную для конусной дробилки или планируете заменить установленную деталь, свяжитесь с Xin Feng, чтобы обсудить конструкцию изделия, выбор материала и соответствующие требования к качеству.